Publicado el
Muchos planos, sobre todo los de clientes internacionales o de sectores técnicos, no dicen «anodizado natural» o «anodizado negro». Dicen algo como «Anodize per MIL-PRF-8625, Type II, Class 2, black». Parece complicado, pero se lee en un momento, y saber leerlo evita pedir de más o de menos.
La norma MIL-PRF-8625
Es una especificación del ejército de Estados Unidos para el anodizado de aluminio. Nació para defensa, pero hoy aparece en planos de todo tipo, porque es clara y la conoce todo el mundo. En planos antiguos sale como MIL-A-8625, que es la misma norma con su nombre anterior.
La norma ordena el anodizado en tipos, según el proceso, y en clases, según si lleva color o no.
Los tipos, según el proceso
- Tipo I. Anodizado crómico, con ácido crómico. Capa muy fina, hoy cada vez menos usada por el cromo hexavalente. No está entre nuestros procesos.
- Tipo II. Anodizado sulfúrico, el habitual. Protege de la corrosión, da buen aspecto y admite muchos colores. Como orientación, la capa va de unas 5 a 25 micras. Es el que hacemos.
- Tipo III. Anodizado duro, con una capa mucho más gruesa, pensada para el desgaste. No lo hacemos, y es mejor saberlo desde el principio.
Las clases, sin color o con color
Clase 1 es sin teñir. La pieza queda en el tono natural del anodizado, que depende de la aleación. Más claro en una 6060, algo más gris en una 6082 y amarillento en una 7075.
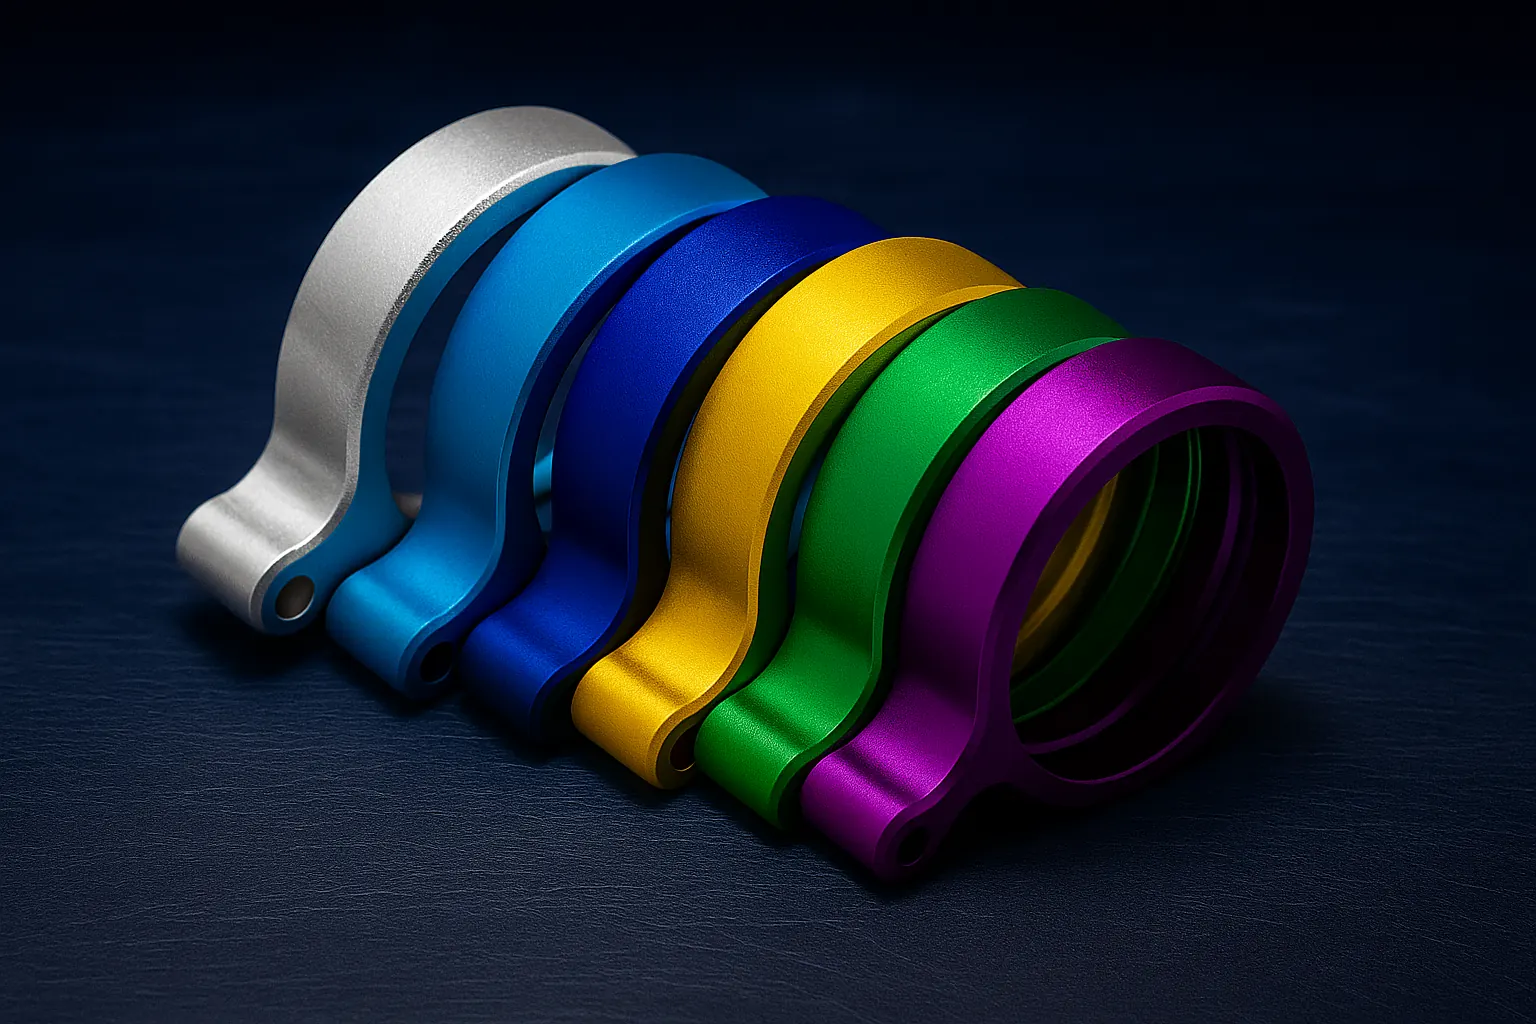
Clase 2 es teñida. La capa se colorea antes de sellarla, en negro o en el color que se pida. Por eso el plano tiene que decir qué color, con una referencia o con una muestra. «Clase 2» sola no basta. Es como pedir una pieza pintada sin decir de qué color.
En los dos casos, lo habitual es que la capa vaya sellada. El sellado es lo que fija el color y cierra la capa a la corrosión.
Lo que conviene que el plano diga además
- El color, si es clase 2, con una referencia o, mejor, una pieza física aprobada.
- El espesor, si el cliente final lo necesita. Si no lo fija, lo acordamos según el uso. Como referencia europea, la ISO 7599 trabaja por clases de espesor.
- Las zonas sin capa, como roscas, ajustes y contactos eléctricos.
- Los ensayos y la documentación. Si la especificación pide ensayo de sellado por lote, lo hacemos; la niebla salina la coordinamos con un laboratorio acreditado. Cada lote sale con su certificado de conformidad.
Cuando el plano pide tipo III sin necesitarlo
Pasa más de lo que parece. El plano pide tipo III por costumbre en una pieza que no roza con nada. Si lo que se busca es que no se corroa, que no se raye con el uso normal o que tenga un color, un tipo II con el espesor adecuado suele bastar. Y suele salir más rápido y más barato.
Si de verdad hace falta anodizado duro, porque la pieza desliza o se desgasta, lo decimos claro para buscarlo donde lo hagan.
Con un plano que lleva una de estas notas, un técnico confirma si encaja con lo que hacemos, en el +34 937 55 62 77, de lunes a viernes de 8:00 a 17:00. También se puede dejar un teléfono y devolvemos la llamada en menos de una hora. El plano se envía por correo después de esa primera conversación.