Publicado el
Lo que usted quiere es que la pieza anodizada monte a la primera: que el rodamiento entre en su asiento y el tornillo pase la rosca. Se consigue si el anodizado se tiene en cuenta en el plano, no después.
Cuánto crece la pieza
El anodizado no pone material encima: convierte la superficie del aluminio en óxido. Ese óxido ocupa más que el metal, así que una parte de la capa queda por fuera y otra entra en la pieza.
Como regla orientativa, en el anodizado convencional un tercio del espesor crece hacia fuera y dos tercios hacia dentro. Depende de la aleación y del proceso, así que en tolerancias estrechas se comprueba en piloto. Valores orientativos:
- Capa de 10 µm: la cota crece unas 3 µm por cara.
- Capa de 15 µm: unas 5 µm por cara.
- Capa de 25 µm: unas 8 µm por cara.
Fíjese en «por cara». Un eje recibe capa por los dos lados y su diámetro crece el doble. Un agujero se cierra en la misma medida.
Sume también la preparación: un satinado o un decapado retiran algo de material, y un granallado puede redondear aristas.
Roscas: el caso más delicado
En una rosca, la capa crece sobre los flancos y la forma del filete multiplica el efecto. En una rosca métrica, como regla habitual, el diámetro de flancos varía unas cuatro veces lo que crece cada cara. Puede bastar para que la galga deje de pasar.
Hay tres soluciones:
- Enmascarar la rosca con tapones, para que quede sin capa. En roscas interiores pequeñas es casi siempre lo más fiable.
- Mecanizarla con la sobremedida justa para que quede en tolerancia después. Exige comprobarlo en piloto.
- Repasarla con macho o terraja después. Es lo más sencillo, pero la rosca queda sin protección.
Ajustes, asientos y contactos
Los asientos de rodamientos, los ajustes H7 y las superficies de estanqueidad se tratan igual: o se diseñan contando con la capa, o se enmascaran. También las zonas que deben conducir la electricidad, porque la capa aísla.
El enmascarado es trabajo manual y tiene su coste: conviene limitarlo a lo necesario. Deja un borde visible entre la zona con capa y la zona sin ella, así que hay que decidir dónde cae.
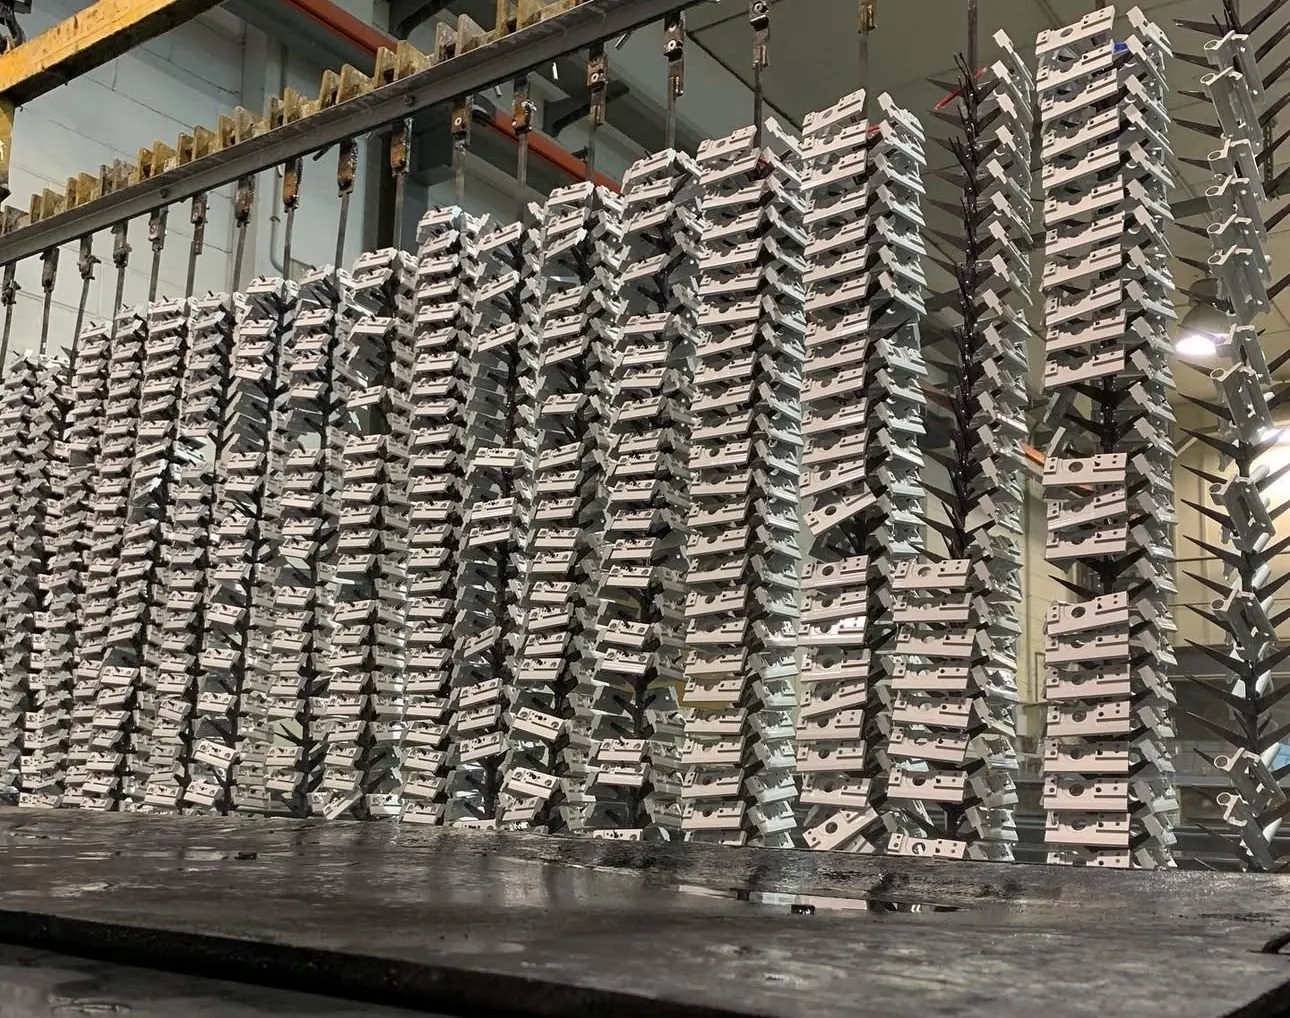
Además, la pieza se sujeta al bastidor por un punto que queda sin capa. Si nos dice dónde puede apoyar, lo ponemos en una cara oculta.
Qué poner en el plano
- El espesor de capa que pide su especificación, con su tolerancia (por ejemplo, «15 ± 2 µm»).
- Si las cotas son antes o después del tratamiento.
- Las zonas que enmascarar.
- Dónde se admiten las marcas de contacto.
- Cómo se verificará: galgas pasa / no pasa, calibres o pasadores.
Con eso comprobamos en una pieza piloto, en unas 72 horas, que las cotas quedan bien. La serie repite después esa misma ruta.
Si tiene una pieza con roscas o ajustes estrechos, llame al +34 937 55 62 77 y coméntela con un técnico. Estamos de lunes a viernes, de 8:00 a 17:00; si ahora no le va bien, deje su teléfono y le llamamos en menos de una hora.