Cómo diseñar piezas de aluminio para anodizar
Una guía práctica para talleres de mecanizado: lo que conviene decidir en el plano para que la pieza anodizada monte y se vea como usted espera.
Hable con un técnico. Lunes a viernes, de 8:00 a 17:00.
Las cotas
La capa crece: cuéntela en el plano
El anodizado no se queda encima: una parte crece hacia fuera y otra entra en el metal. Las cotas cambian.
Como orientación, en el anodizado convencional cada cara crece hacia fuera alrededor de un tercio del espesor de capa. Un eje con 15 micras de capa engorda unas 10 micras de diámetro, y un agujero se cierra lo mismo.
En una rosca de 60°, el diámetro medio cambia unas cuatro veces lo que crece cada flanco. Por eso las roscas finas o con tolerancia ajustada se enmascaran, o se mecanizan con sobremedida y se comprueban en el piloto.
- Indique si cada cota es antes o después del anodizado.
- En ajustes de pocas micras, prevea enmascarar o mecanizar con sobremedida.
- Las roscas interiores pequeñas, mejor enmascaradas o repasadas después.
Enmascarado
Las zonas que deben quedar sin capa
La capa anodizada no conduce la electricidad. Las zonas de masa, los contactos eléctricos, los alojamientos de rodamiento y las roscas críticas se tapan antes del baño, con tapones, cinta o lacas de enmascarar.
Enmascarar es trabajo a mano y suma coste en cada pieza. Márquelo solo donde haga falta, con cotas claras. Si toda la pieza tiene que conducir, quizá no necesita anodizado: el pasivado protege y sigue conduciendo.
Material y forma
Aleaciones, soldaduras, aristas y huecos
Aleaciones
Las series 6xxx (6060, 6063, 6061, 6082) y 5xxx dan el color más uniforme. Las 2xxx y 7xxx (2011, 2024, 7075) se anodizan, pero el tono y la capa varían: siempre con pieza piloto. Las fundiciones con mucho silicio salen grisáceas.
- No mezcle aleaciones en piezas que van juntas a la vista
- Para igualar el color, mejor el mismo material y la misma partida de barra
Soldaduras
Suelde siempre antes de anodizar. El cordón casi siempre se nota: con aporte con silicio sale oscuro, y uno de la serie 5xxx suele integrarse mejor. Evite poros y rendijas donde se quede el ácido.
Aristas vivas
En una arista viva la capa crece peor y puede saltar. Un chaflán o un radio pequeño, del orden de medio milímetro, suele bastar.
Agujeros ciegos y huecos
Retienen líquido del proceso, que luego sale y mancha. Si puede, hágalos pasantes o prevea un taladro de drenaje.
Insertos y piezas montadas
Helicoils, casquillos de acero, pasadores y remaches se montan después del anodizado. Las piezas tienen que llegar desmontadas.
El bastidor
Cada pieza cuelga de algún sitio
Para anodizar, cada pieza se sujeta a un bastidor que le pasa la corriente. En los puntos de contacto queda una pequeña marca sin capa.
Díganos dónde puede ir: un taladro, una rosca que se enmascara o una cara que no se ve. Si no lo indica, lo elegimos nosotros, y quizá no donde usted querría.
Y proteja las piezas entre el mecanizado y el tratamiento: el anodizado no tapa golpes ni rayas.
El plano
Qué poner en el plano o en el pedido
Con estos datos le respondemos el presupuesto en menos de 24 horas.
El plano nos lo envía por correo después de la primera llamada. Con la pieza piloto, en unas 72 horas, usted comprueba ajustes y color antes de lanzar la serie.
- Aleación y estadoPor ejemplo, 6082-T6. Si no lo sabe, díganos de dónde sale la barra.
- MedidasLas de la pieza y su peso aproximado. Trabajamos piezas de hasta unos 2 metros.
- Tratamiento y espesorAnodizado natural o de color, con el espesor de su especificación o la clase de ISO 7599.
- ColorCon referencia o muestra. Para series, le hacemos muestras de color sobre su pieza, sin coste.
- Zonas sin capaRoscas, alojamientos y contactos eléctricos, acotados.
- CotasSi son antes o después del anodizado.
- Puntos de contactoDónde se puede sujetar la pieza.
- ControlesSi necesita certificado de conformidad por lote o ensayo de sellado.
- CantidadPiezas por lote y si se repite, para planificar la serie.
Servicios
Tratamientos relacionados
Anodizado de color
Color dentro del aluminio, que no se pela y sale igual en cada pedido.
Saber más
Pasivado del aluminio
Para que la pintura agarre, la pieza no se corroa y siga conduciendo. Sin cromo hexavalente.
Saber más
Granallado
Mate uniforme antes de anodizar o agarre para pintar y pegar, sin manchas de hierro.
Saber más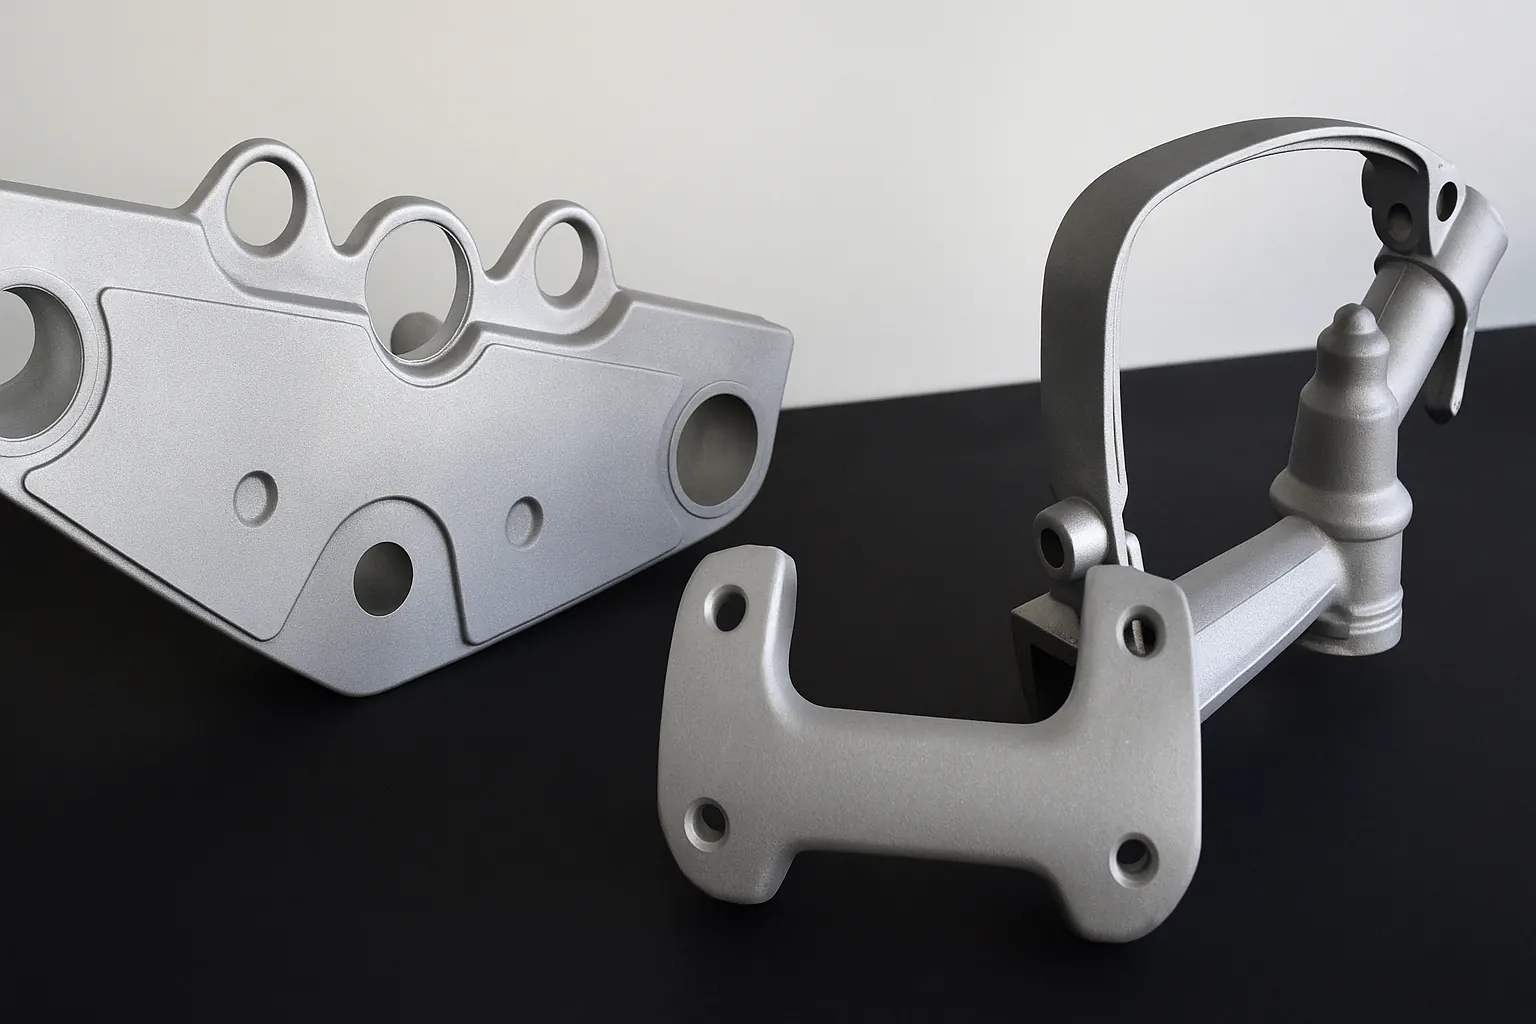
Preguntas frecuentes
Preguntas frecuentes
¿Cuánto cambian las medidas al anodizar?
Como orientación, cada cara crece hacia fuera alrededor de un tercio del espesor de capa. Con 15 micras de capa, un diámetro exterior crece unas 10 micras y un agujero se cierra lo mismo. Compruébelo en la pieza piloto.
¿Hay que enmascarar las roscas para anodizar?
Las roscas finas o con tolerancia ajustada, sí, o mecanizarlas con sobremedida. Las roscas grandes y holgadas suelen admitir la capa sin problema.
¿Se puede anodizar una pieza soldada?
Sí, si se suelda antes. El cordón casi siempre se verá de otro tono, y se lo decimos antes de empezar.
¿Qué aleación de aluminio es mejor para anodizar?
Las series 6xxx, como la 6060, la 6063 o la 6082, y las 5xxx. Las 2xxx y 7xxx se anodizan, pero con más variación de tono.
¿Atienden lotes cortos o prototipos?
Sí, como paso previo a la serie. Donde mejor podemos ayudarle es en las series que se repiten, con el mismo color de un pedido a otro.
¿Tiene un plano entre manos?
Llame al +34 937 55 62 77 y repasamos con usted roscas, enmascarado y color antes de mecanizar. O déjenos su teléfono y le llamamos en menos de una hora.
Hable con un técnico. Lunes a viernes, de 8:00 a 17:00. Deje su teléfono y le llamamos en menos de una hora.
Contacto directo
- Teléfono
- +34 937 55 62 77
- bucisl@bucisl.com
- Planta
- Carrer dels Remences, 114, 08304 Mataró (Barcelona)