Publicat el
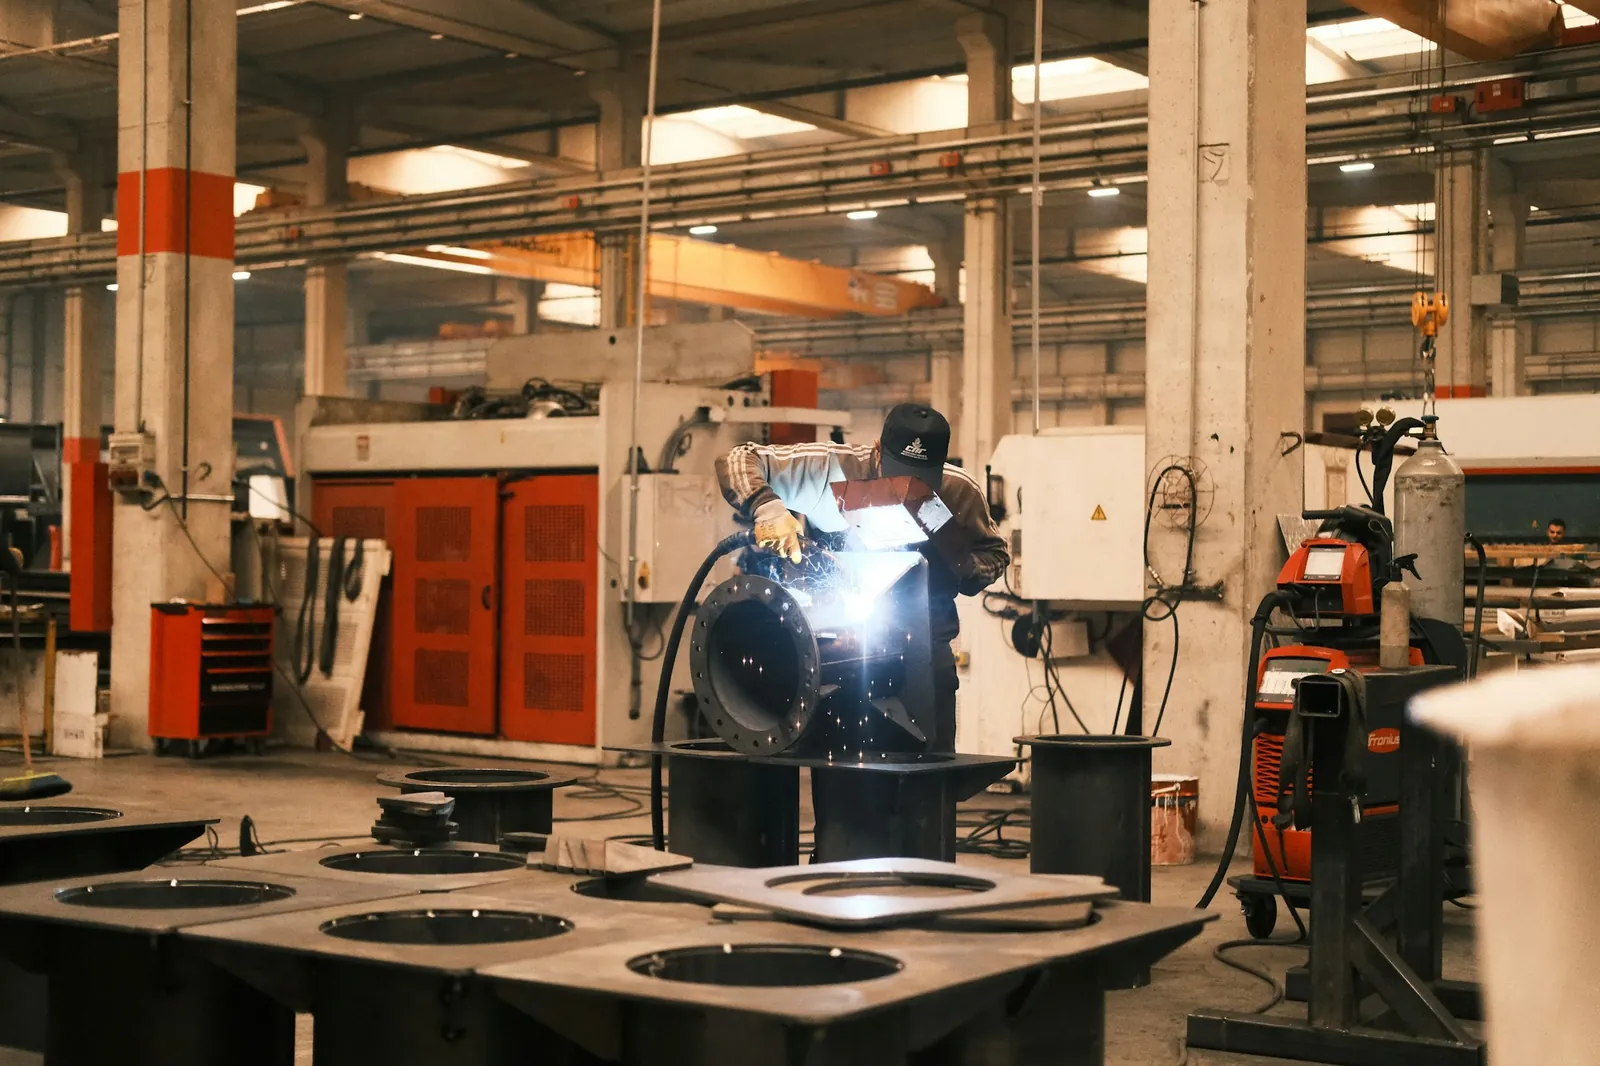
En conjunts soldats que després van anoditzats, els dubtes arriben sempre. En quin ordre es fa i per què el cordó surt d’un altre color. Saber-ho abans de soldar la sèrie estalvia peces rebutjades i discussions amb el client.
Primer soldar, després anoditzar
L’ordre correcte és soldar, repassar i després anoditzar. A l’inrevés no surt bé.
La capa anoditzada és òxid d’alumini. No condueix l’electricitat i es fon a una temperatura molt més alta que el metall. Soldar-hi al damunt embruta el bany de soldadura i dona porus i cordons febles. A més, la calor crema la capa al voltant del cordó, que queda sense protecció i d’un altre color.
Si una peça ja anoditzada s’ha de soldar, el més net és decapar la capa, soldar i tornar a anoditzar la peça sencera. Retocar només la zona deixa una taca que es veu.
Per què el cordó surt d’un altre color
L’anoditzat converteix el mateix metall en òxid, i el cordó no és el mateix metall que la peça. És material d’aportació fos, amb una altra composició, i respon diferent al bany.
- Aportació 4043, alumini amb un 5 % de silici. És molt habitual perquè solda amb facilitat, però el silici no s’anoditza com l’alumini. El cordó surt gris fosc, de vegades gairebé negre, i en natural es nota molt.
- Aportació 5356, alumini amb un 5 % de magnesi. Dona un to força més proper al dels aliatges 5xxx i 6xxx. No queda invisible, però es nota força menys.
- La zona afectada per la calor. Al voltant del cordó, el metall canvia d’estructura i sovint apareix un halo d’un altre to, encara que l’aportació sigui l’adequada.
Quina aportació fer servir no és només una qüestió de color. Depèn de l’aliatge de la peça, de la resistència que necessita la unió i de com treballa el conjunt. Aquesta decisió és del soldador o de l’enginyeria del client. Si l’aspecte importa, que ho sàpiguen des del principi.
Què ajuda que surti bé
- Cordons sense porus. Un porus guarda líquids del procés, que surten després i deixen taques al voltant.
- Sense restes de fundent ni projeccions, i amb el cordó repassat si queda a la vista.
- Caixes i perfils buits tancats del tot o amb un drenatge previst. Un buit que atrapa líquid és un problema al bany i després.
- El mateix material a tot el conjunt. Una xapa de 5754 soldada a un mecanitzat de 6082 no surt del mateix color.
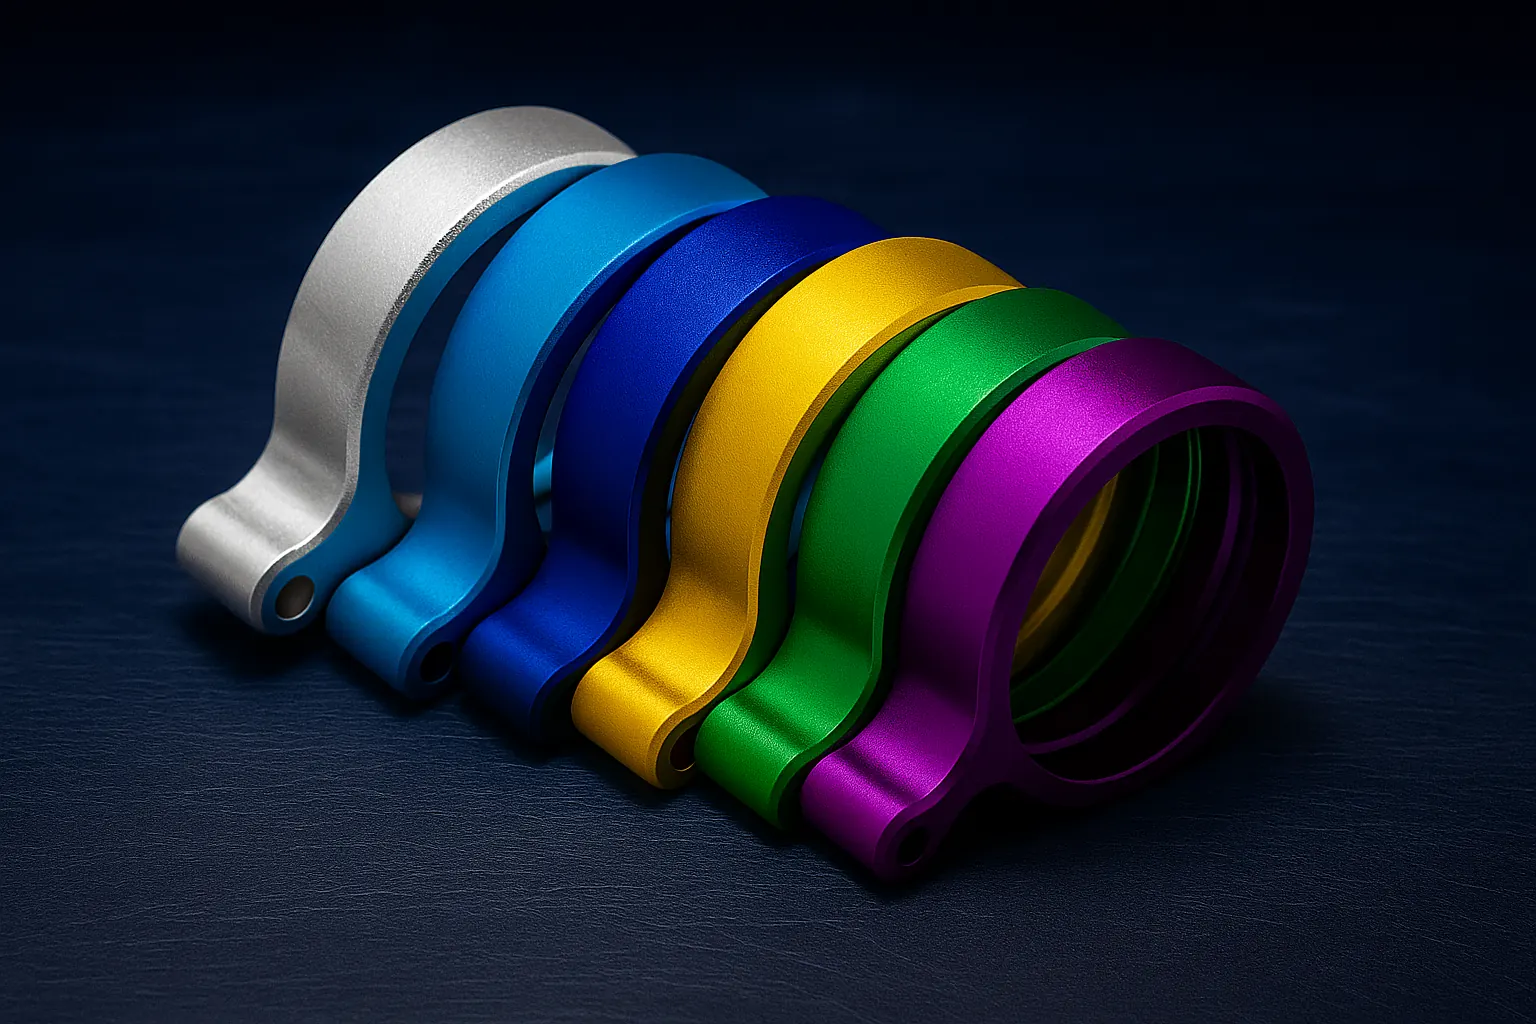
- Colors foscos si el cordó queda a la vista. El negre i els bronzes el dissimulen molt més que el natural o els colors clars.
Un satinat o un granallat abans d’anoditzar també ajuda que la superfície es vegi més igualada al voltant de la soldadura, tot i que no esborra la diferència de to.
Provar-ho abans de la sèrie
Amb conjunts soldats recomanem una peça pilot. És a punt en unes 72 hores (entre 48 i 72 h) i ensenya sobre la mateixa peça com queda el cordó amb l’aportació i el color triats. Per a sèries, les mostres de color sobre la peça del client no tenen cost. Un cop aprovada, cada lot repeteix la mateixa ruta.
Abans de soldar una sèrie que després cal anoditzar, convé trucar al +34 937 55 62 77, de dilluns a divendres, de 8.00 a 17.00 h. Un tècnic explica què es pot esperar i què convé decidir al plànol. També es pot deixar un telèfon i tornem la trucada en menys d’una hora.