Publicado el
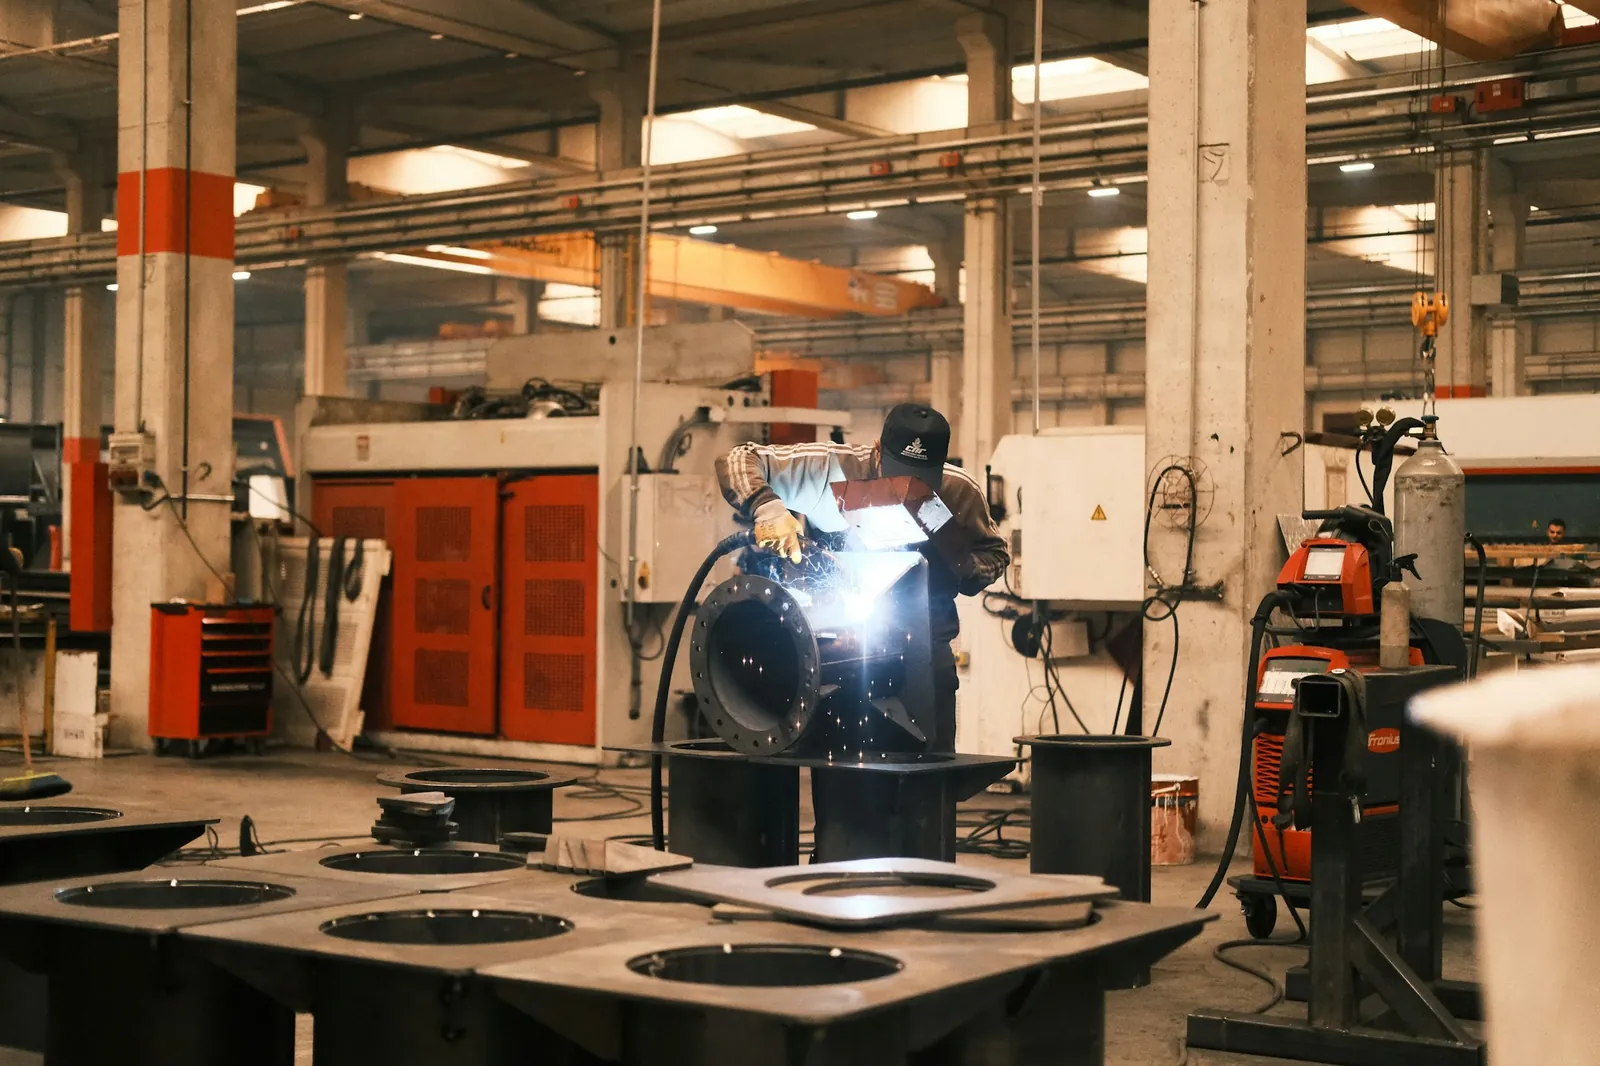
En conjuntos soldados que luego van anodizados, las dudas llegan siempre. En qué orden se hace y por qué el cordón sale de otro color. Saberlo antes de soldar la serie ahorra piezas rechazadas y discusiones con el cliente.
Primero soldar, después anodizar
El orden correcto es soldar, repasar y después anodizar. Al revés no sale bien.
La capa anodizada es óxido de aluminio. No conduce la electricidad y funde a una temperatura mucho más alta que el metal. Soldar encima ensucia el baño de soldadura y da poros y cordones débiles. Además, el calor quema la capa alrededor del cordón, que queda sin protección y de otro color.
Si una pieza ya anodizada tiene que soldarse, lo limpio es decapar la capa, soldar y anodizar la pieza de nuevo entera. Retocar solo la zona deja una mancha que se ve.
Por qué el cordón sale de otro color
El anodizado convierte el propio metal en óxido, y el cordón no es el mismo metal que la pieza. Es material de aporte fundido, con otra composición, y responde distinto en el baño.
- Aporte 4043, aluminio con un 5 % de silicio. Es muy habitual porque suelda con facilidad, pero el silicio no se anodiza como el aluminio. El cordón sale gris oscuro, a veces casi negro, y en natural se nota mucho.
- Aporte 5356, aluminio con un 5 % de magnesio. Da un tono bastante más cercano al de las aleaciones 5xxx y 6xxx. No queda invisible, pero se nota bastante menos.
- La zona afectada por el calor. Alrededor del cordón, el metal cambia de estructura y a menudo aparece un halo de otro tono, aunque el aporte sea el adecuado.
Qué aporte usar no es solo una cuestión de color. Depende de la aleación de la pieza, de la resistencia que necesita la unión y de cómo trabaja el conjunto. Esa decisión es del soldador o de la ingeniería del cliente. Si el aspecto importa, que lo sepan desde el principio.
Qué ayuda a que salga bien
- Cordones sin poros. Un poro guarda líquidos del proceso, que salen después y dejan manchas alrededor.
- Sin restos de fundente ni proyecciones, y con el cordón repasado si queda a la vista.
- Cajas y perfiles huecos cerrados del todo o con un drenaje previsto. Un hueco que atrapa líquido es un problema en el baño y después.
- El mismo material en todo el conjunto. Una chapa de 5754 soldada a un mecanizado de 6082 no sale del mismo color.
- Colores oscuros si el cordón queda a la vista. El negro y los bronces lo disimulan mucho más que el natural o los colores claros.
Un satinado o un granallado antes de anodizar también ayuda a que la superficie se vea más igualada alrededor de la soldadura, aunque no borra la diferencia de tono.
Probarlo antes de la serie
Con conjuntos soldados recomendamos una pieza piloto. Está en unas 72 horas (entre 48 y 72 h) y enseña sobre la propia pieza cómo queda el cordón con el aporte y el color elegidos. Para series, las muestras de color sobre la pieza del cliente no tienen coste. Una vez aprobada, cada lote repite la misma ruta.
Antes de soldar una serie que después hay que anodizar, conviene llamar al +34 937 55 62 77, de lunes a viernes de 8:00 a 17:00. Un técnico explica qué se puede esperar y qué conviene decidir en el plano. También se puede dejar un teléfono y devolvemos la llamada en menos de una hora.