Publicado el
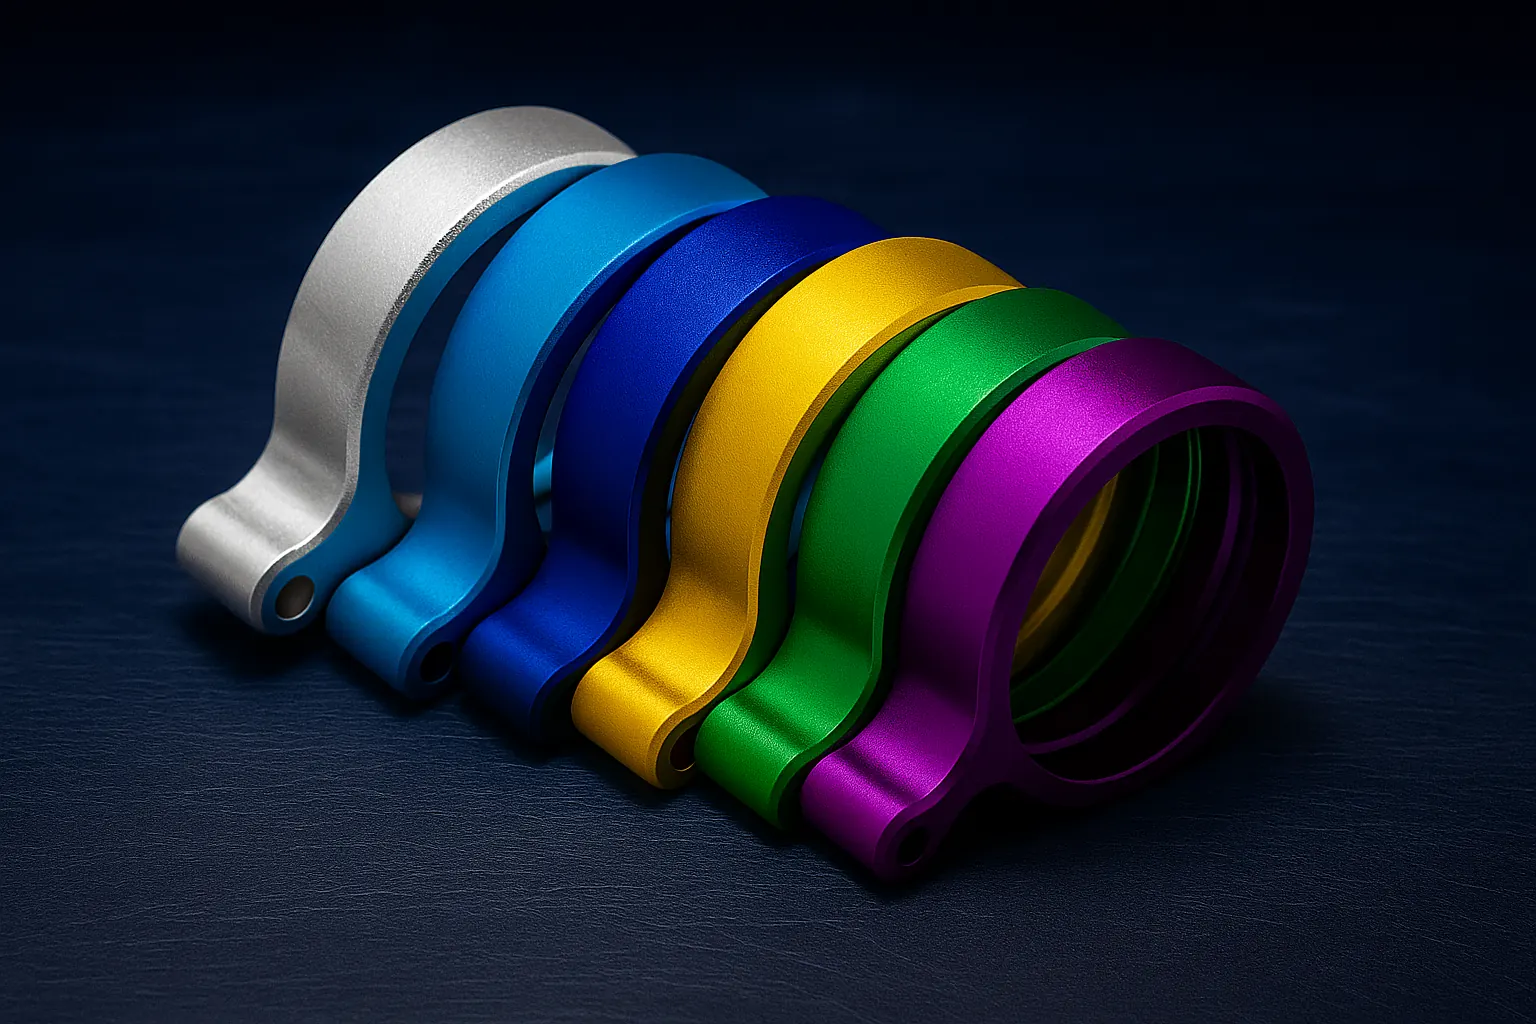
Lo que usted quiere es sencillo: que las piezas del pedido de hoy tengan el mismo color que las de hace seis meses, y que se puedan montar juntas sin que se note. Se consigue, pero hay que saber qué mueve el color.
El anodizado no es una pintura. El color no va encima: se forma dentro de la capa de óxido, y esa capa depende del metal que hay debajo. Por eso repetir un color cuesta más que conseguirlo la primera vez.
La aleación y la colada
Dos barras de 6082 de proveedores distintos pueden dar tonos diferentes con el mismo proceso. Lo que lleva la aleación (silicio, hierro, magnesio, cobre) cambia cómo la capa toma el color. En las series 2xxx y 7xxx y en la fundición, la diferencia es mayor.
Si un conjunto mezcla chapa, perfil corto y mecanizado, avísenos desde el presupuesto. Aunque sean de la misma serie, pueden no salir iguales.
La preparación
La luz atraviesa la capa y rebota en el metal. Un granallado, un satinado o un pulido cambian ese rebote, y con él el tono. Un mismo negro se ve más claro sobre mate que sobre pulido.
Por eso la preparación forma parte del color. Si cambia el granallado o la dirección del cepillado, cambia el resultado.
El espesor y el sellado
En los colores por absorción, una capa más gruesa admite más colorante y el tono sale más intenso. Unas micras de diferencia se notan en los colores oscuros. Por eso el color se fija junto al espesor que pide su especificación.
El sellado cierra el poro y fija el color. Si falla, el tono puede cambiar o perder estabilidad con el tiempo.
Cómo se controla
- Un patrón físico: una pieza aprobada, de la misma aleación y con la misma preparación. Un RAL o un Pantone sirve para empezar, no para aceptar un lote.
- El color medido, no a ojo: con espectrofotómetro, bajo luz D65 y en los mismos puntos de la pieza.
- Una tolerancia escrita, acordada antes de la serie.
- Una muestra de cada lote aprobado, guardada para comparar los siguientes.
- La misma ruta siempre: aleación, preparación, espesor, color y sellado.
La medición tiene límites. En piezas muy pequeñas, curvas o con mucha textura, se completa con una comparación en cabina de luz.
Lo que puede pedir a su proveedor
Que le diga cómo mide, contra qué y con qué tolerancia. Nuestra cifra entre lotes es ΔE*ab ≤ 1,0 frente al patrón: trabajamos con patrón físico, medimos cada lote y guardamos una muestra por familia de color. Cada lote sale con su certificado de conformidad.
Para una serie nueva, le hacemos muestras de color sobre su propia pieza sin coste.
Si un color se le desvía entre pedidos, llámenos al +34 937 55 62 77, de lunes a viernes de 8:00 a 17:00, y cuénteselo a un técnico. Si después nos envía la pieza buena y la que no lo es, se ve rápido qué ha cambiado. Si ahora no puede atender, deje su teléfono y le llamamos en menos de una hora.